 EN

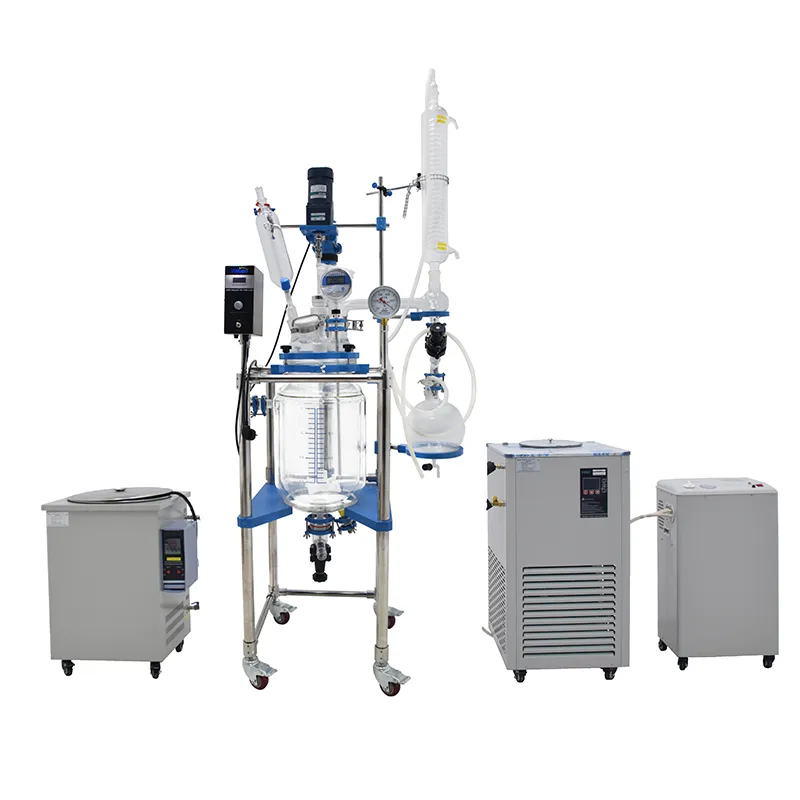
A produção de produtos químicos finos exige precisão, controle e escalabilidade, desde o conceito até a viabilidade comercial. Um reator em escala piloto preenche a lacuna crítica entre a pesquisa laboratorial e a fabricação em escala total, fornecendo um ambiente controlado no qual os processos químicos podem ser testados, otimizados e validados em volumes intermediários. Essa fase de transição é essencial para fabricantes que buscam reduzir riscos, acelerar o tempo de lançamento no mercado e garantir a qualidade do produto antes de investir em infraestrutura de produção cara.
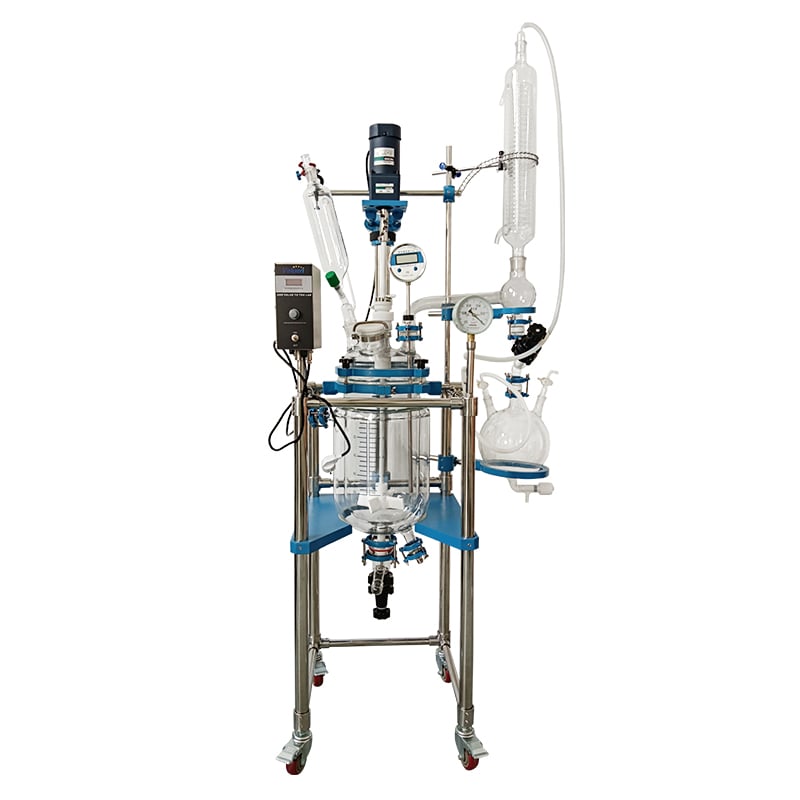
A direita escala piloto de reator esta solução permite que fabricantes de produtos químicos finos validem a cinética das reações, otimizem os parâmetros do processo e identifiquem possíveis desafios de ampliação antes de realizarem investimentos maiores. Seja no desenvolvimento de produtos farmacêuticos especializados, agroquímicos ou intermediários avançados, um reator em escala-piloto serve como base para fluxos de produção confiáveis, repetíveis e economicamente eficientes.
Compreensão da tecnologia de reatores em escala-piloto e seu papel
Por que os reatores em escala-piloto são essenciais no desenvolvimento de produtos químicos finos
A produção de produtos químicos finos opera num ambiente nitidamente distinto do da produção de produtos químicos de commodities. Os lotes são menores, as especificações das reações são mais rigorosas e o valor do produto é significativamente maior. Um reator em escala-piloto atende a essas necessidades ao oferecer uma plataforma flexível de testes que mantém o controle e a precisão exigidos na síntese de produtos químicos finos, operando, ao mesmo tempo, em volumes suficientemente grandes para gerar dados relevantes sobre o comportamento do processo e sua escalabilidade.
A transição da escala de bancada para a produção comercial introduz variáveis que não podem ser previstas apenas com reações laboratoriais em pequena escala. A dinâmica de transferência de calor, a eficiência de mistura, a distribuição do tempo de residência e a formação de reações secundárias mudam em volumes maiores. Um reator em escala-piloto permite que químicos e engenheiros caracterizem esses fenômenos em um ambiente realista, mas ainda gerenciável, reduzindo os riscos técnicos e financeiros da ampliação de escala.
Principais Parâmetros de Desempenho de um Reator em Escala-Piloto Eficaz
Um reator em escala-piloto eficaz para a produção de produtos químicos finos deve oferecer controle preciso de temperatura, mistura eficiente, área superficial adequada para transferência de calor e gestão confiável de pressão. A uniformidade de temperatura é crítica, pois até pequenas variações podem desencadear reações secundárias indesejadas ou reduzir a pureza do produto. O desempenho da mistura influencia diretamente o rendimento e a seletividade da reação, especialmente em reações rápidas ou aquelas que exigem perfis precisos de dosagem.
Sistemas de aquecimento e arrefecimento com camisa são padrão em projetos de reatores em escala-piloto, pois proporcionam a estabilidade térmica exigida por reações de produtos químicos finos. Sistemas de monitoramento e controle integrados a um reator em escala-piloto permitem que operadores registrem dados detalhados sobre o andamento da reação, possibilitando que engenheiros de processo identifiquem as condições ideais a serem reproduzidas em escala industrial. A capacidade de realizar ensaios repetitivos sob condições controladas é o que torna um reator em escala-piloto um investimento tão valioso.
Fluxo de Trabalho de Desenvolvimento de Processo e Otimização
Caracterização de Reações com Equipamentos de Reator em Escala-Piloto
A primeira prioridade ao utilizar um escala piloto de reator é caracterizar a própria reação química sob condições reais de processo. Ao contrário do material de vidro laboratorial, um reator em escala piloto pode acomodar tamanhos de lote significativos e tempos de residência mais longos, revelando como as reações se comportam quando conduzidas de forma contínua ou em modos semicontínuos. Essa fase de caracterização documenta taxas de conversão, formação de subprodutos, dependências da taxa de reação e perfis de geração de calor.
A ampliação de um reator em escala piloto para equipamentos de produção é mais confiável quando os desenvolvedores dispõem de dados cinéticos e térmicos abrangentes. Perfis de temperatura, sequências de dosagem e velocidades de mistura validados em um reator em escala piloto podem ser transferidos para equipamentos maiores com muito maior grau de confiança. Essa abordagem baseada em dados reduz a probabilidade de surpresas durante a produção comercial e ajuda os operadores a manterem uma qualidade de produto consistente.
Otimização de Parâmetros e Redução de Riscos
Um reator em escala piloto permite a otimização sistemática de variáveis críticas do processo, incluindo temperatura, pressão, tempo de residência e proporções de reagentes. Ao realizar experimentos replicados e variando metodicamente um parâmetro de cada vez, engenheiros podem mapear a janela operacional na qual as reações atingem a conversão e seletividade desejadas. Essa fase de otimização, conduzida com segurança em escala piloto, elimina suposições e gera uma especificação de processo robusta.
A redução de riscos é um benefício importante do investimento em testes com reatores em escala piloto. Problemas como reações descontroladas, formação de subprodutos, instabilidades durante a ampliação de escala ou obstrução inesperada podem ser identificados e resolvidos antes da implantação de equipamentos em escala produtiva. O custo de corrigir um problema em um reator em escala piloto é drasticamente menor do que descobrir o mesmo problema durante o primeiro lote produtivo, quando as perdas são contabilizadas em centenas de milhares de dólares.
Implementação prática e valor a longo prazo
Selecionando o Reator em Escala Piloto Adequado para o Seu Processo
Escolher um escala piloto de reator exige consideração cuidadosa da sua química específica, das metas de tamanho de lote e do cronograma de produção. A construção em vidro oferece visibilidade superior e compatibilidade química para a maioria das reações de produtos químicos finos, embora certos solventes agressivos ou aplicações de alta temperatura possam exigir materiais alternativos. A capacidade do recipiente deve ser selecionada para representar uma escalabilidade realista do processo, mantendo ao mesmo tempo viabilidade econômica de operação — tipicamente volumes operacionais de 5 a 50 litros para trabalhos com produtos químicos finos.
O projeto de agitação, a capacidade de aquecimento e refrigeração, bem como o grau de sofisticação do sistema de controle, influenciam qual reator em escala-piloto é mais adequado à sua aplicação. A agitação por cima é comum em trabalhos com reatores em escala laboratorial e piloto, pois simplifica a adição de meios, a coleta de amostras e a limpeza. O resfriamento por jaca é essencial para reações exotérmicas, comuns na química fina. Um reator em escala-piloto adequadamente configurado torna-se um equipamento confiável e robusto, utilizado repetidamente ao longo do desenvolvimento do produto e da fase inicial de produção comercial.
Benefícios de Longo Prazo e Melhoria Contínua
Investir em um reator em escala-piloto gera benefícios que vão além da fase inicial de desenvolvimento. Uma vez que um processo é desenvolvido com equipamentos de reator em escala-piloto, esse mesmo reator pode apoiar a resolução de problemas no processo, a verificação da consistência dos lotes e campanhas de melhoria ao longo do ciclo de vida do produto. Alterações nas matérias-primas, interrupções na cadeia de suprimentos ou novos requisitos regulatórios frequentemente exigem a revalidação do processo — uma tarefa executada de forma eficiente com um reator em escala-piloto já existente.
Fabricantes de produtos químicos finos obtêm vantagem competitiva ao manter a capacidade de adaptar e aprimorar seus processos. Um reator em escala-piloto permite resposta rápida às oportunidades de mercado e às especificações dos clientes, oferecendo uma plataforma flexível de testes. Em vez de implementar alterações diretamente em escala produtiva — com alto risco e custo —, um reator em escala-piloto permite que engenheiros validem modificações com segurança e eficiência, mantendo a qualidade do produto enquanto reduzem desperdícios e impactos ambientais.
Perguntas frequentes
Qual é a faixa de capacidade típica para um reator em escala-piloto utilizado na produção de produtos químicos finos?
Escala Piloto reatores reatores em escala-piloto para produção de produtos químicos finos operam tipicamente na faixa de volume útil de 5 a 50 litros, dependendo da aplicação específica e dos requisitos do processo. Esse tamanho permite a coleta de dados de processo significativos, ao mesmo tempo que permanece econômico de operar e gerenciável em termos de consumo de materiais. Volumes menores podem não representar adequadamente os fenômenos de escalonamento, enquanto sistemas de reatores em escala-piloto muito maiores podem tornar-se desnecessariamente caros para trabalhos de desenvolvimento.
Como um reator em escala-piloto melhora a segurança do processo durante o desenvolvimento?
Um reator em escala piloto permite que químicos e engenheiros explorem condições de reação, identifiquem potenciais riscos e desenvolvam procedimentos operacionais seguros antes de realizar reações em escala produtiva. Testar cenários de perda de controle, limites de estabilidade térmica e vias de decomposição em um reator em escala piloto fornece dados críticos de segurança. Essa caracterização de riscos evita incidentes perigosos em escalas maiores, onde as perdas e as consequências são muito mais graves.
Um reator em escala piloto pode ser utilizado tanto para pesquisa quanto para corridas iniciais de produção?
Sim, um reator em escala-piloto bem projetado desempenha duas funções na fabricação de produtos químicos finos. Durante o desenvolvimento, funciona como uma ferramenta de pesquisa para otimização e caracterização do processo. Uma vez validado o processo, o mesmo equipamento do reator em escala-piloto pode produzir pequenos lotes destinados aos primeiros clientes, à validação do processo, a submissões regulatórias e à garantia contínua da qualidade. Essa abordagem de uso duplo maximiza o valor e a utilização do investimento em equipamentos.
Sumário
- Compreensão da tecnologia de reatores em escala-piloto e seu papel
- Fluxo de Trabalho de Desenvolvimento de Processo e Otimização
- Implementação prática e valor a longo prazo
-
Perguntas frequentes
- Qual é a faixa de capacidade típica para um reator em escala-piloto utilizado na produção de produtos químicos finos?
- Como um reator em escala-piloto melhora a segurança do processo durante o desenvolvimento?
- Um reator em escala piloto pode ser utilizado tanto para pesquisa quanto para corridas iniciais de produção?