 EN

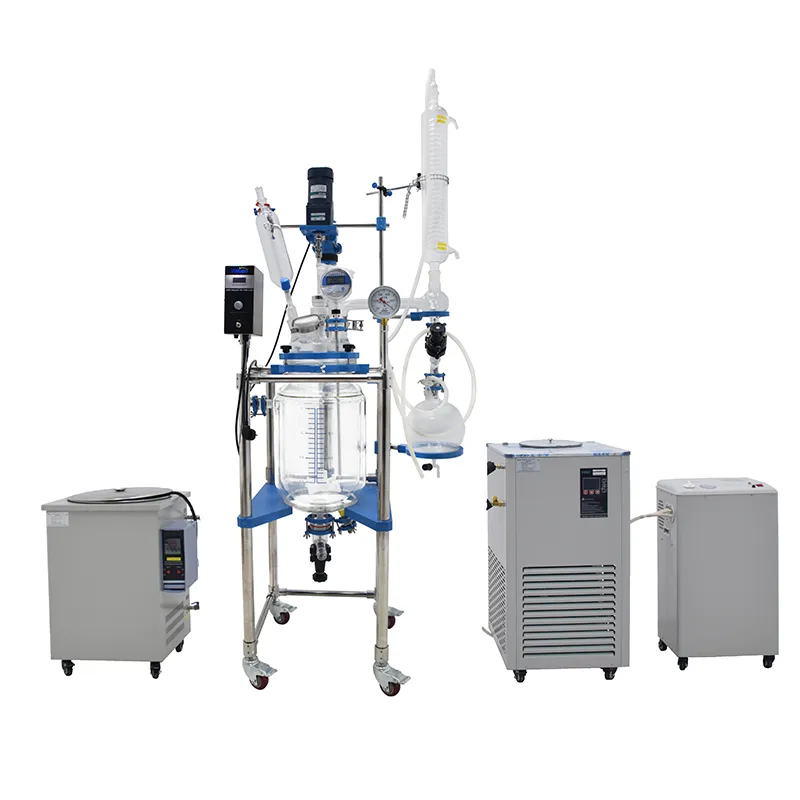
Produkcja chemikaliów specjalnych wymaga precyzji, kontroli i skalowalności – od koncepcji po komercyjną realizowalność. Reaktor w skali pilotańskiej mostuje kluczową lukę między badaniami laboratoryjnymi a pełnoskalową produkcją, zapewniając kontrolowane środowisko, w którym procesy chemiczne można testować, optymalizować i weryfikować w średnich objętościach. Ten etap przejściowy jest niezbędny dla producentów dążących do ograniczenia ryzyka, skrócenia czasu wprowadzania produktu na rynek oraz zapewnienia jakości produktu przed inwestycją w drogą infrastrukturę produkcyjną.
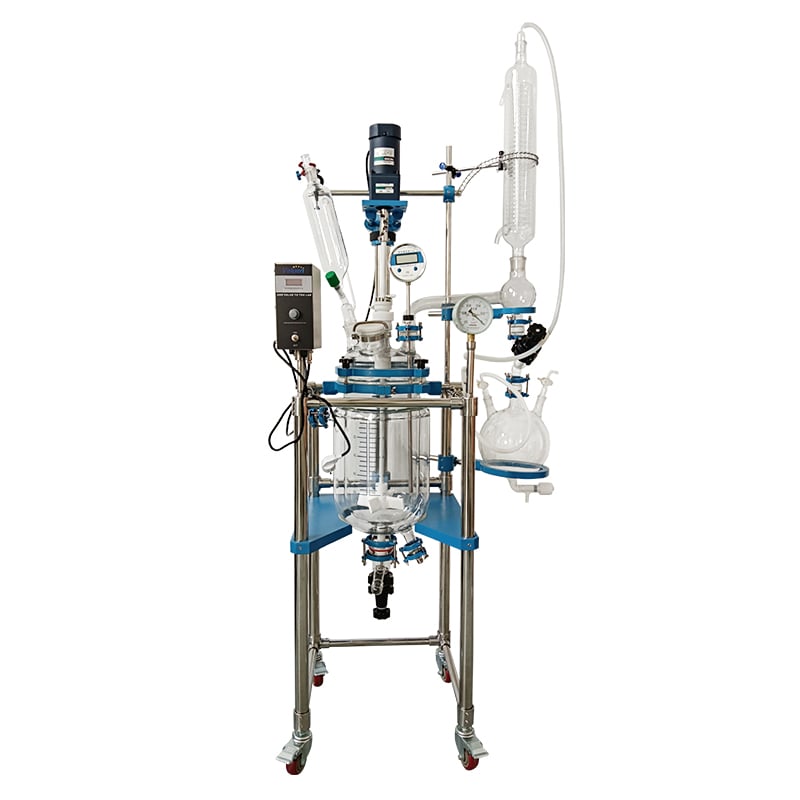
Prawo reaktor w skali pilotażowej rozwiązanie umożliwia producentom chemikaliów specjalnych walidację kinetyki reakcji, optymalizację parametrów procesu oraz identyfikację potencjalnych wyzwań związanych z powiększeniem skali produkcji przed podjęciem większych inwestycji. Niezależnie od tego, czy opracowywane są leki specjalistyczne, środki ochrony roślin czy zaawansowane substancje pośrednie, reaktor w skali pilotażowej stanowi podstawę niezawodnych, powtarzalnych i opłacalnych przepływów produkcyjnych.
Zrozumienie technologii reaktora w skali pilotażowej oraz jego roli
Dlaczego reaktory w skali pilotażowej mają znaczenie w rozwoju chemikaliów specjalnych
Produkcja chemikaliów specjalnych odbywa się w środowisku istotnie różniącym się od produkcji chemikaliów masowych. Wielkości partii są mniejsze, specyfikacje reakcji są bardziej rygorystyczne, a wartość produktu jest znacznie wyższa. Reaktor w skali pilotażowej odpowiada na te potrzeby, oferując elastyczną platformę badawczą, która zachowuje kontrolę i precyzję niezbędne do syntezy chemikaliów specjalnych, jednocześnie działając w objętościach wystarczająco dużych, aby generować wiarygodne dane dotyczące zachowania procesu i jego skalowalności.
Przejście od skali laboratoryjnej do produkcji komercyjnej wprowadza zmienne, których nie można przewidzieć wyłącznie na podstawie małych reakcji laboratoryjnych. Dynamika wymiany ciepła, efektywność mieszania, rozkład czasu przebywania oraz tworzenie się ubocznych reakcji zmieniają się w większych objętościach. Reaktor pilotażowy pozwala chemikom i inżynierom scharakteryzować te zjawiska w realistycznym, ale nadal kontrolowalnym środowisku, redukując ryzyko techniczne i finansowe skalowania.
Kluczowe parametry wydajności skutecznego reaktora pilotażowego
Skuteczny reaktor pilotażowy do produkcji chemii tonowej musi zapewniać precyzyjną kontrolę temperatury, efektywne mieszanie, wystarczającą powierzchnię do wymiany ciepła oraz niezawodną regulację ciśnienia. Jednolitość temperatury jest krytyczna, ponieważ nawet niewielkie wahania mogą prowadzić do niezamierzonych reakcji ubocznych lub obniżać czystość produktu. Wydajność mieszania bezpośrednio wpływa na wydajność reakcji i selektywność, szczególnie w przypadku szybkich reakcji lub takich, które wymagają precyzyjnych profili dawkowania.
Ogrzewane i chłodzone układy z płaszczem są standardem w projektowaniu reaktorów laboratoryjnych, ponieważ zapewniają stabilność termiczną wymaganą przez reakcje chemiczne o wysokiej czystości. Systemy monitoringu i sterowania zintegrowane z reaktorem laboratoryjnym pozwalają operatorom na rejestrację szczegółowych danych dotyczących przebiegu reakcji, umożliwiając inżynierom procesowym określenie optymalnych warunków, które zostaną powtórzone w skali przemysłowej. Możliwość przeprowadzania wielokrotnych prób w kontrolowanych warunkach czyni reaktor laboratoryjny tak wartościowym inwestycją.
Przepływ pracy związany z rozwojem procesu oraz jego optymalizacja
Charakterystyka reakcji przy użyciu wyposażenia reaktora laboratoryjnego
Pierwszym priorytetem przy użyciu reaktor w skali pilotażowej jest scharakteryzowanie samej reakcji chemicznej w realnych warunkach procesowych. W przeciwieństwie do szkła laboratoryjnego reaktor w skali pilotańskiej może pomieścić istotne wielkości partii oraz dłuższe czasy przebywania, ujawniając, jak zachowują się reakcje prowadzone w sposób ciągły lub półciągłый. Etap charakteryzacji dokumentuje stopnie przemiany, powstawanie produktów ubocznych, zależności szybkości reakcji oraz profile wydzielania ciepła.
Przeskalowanie z reaktora skalowego na sprzęt produkcyjny jest bardziej niezawodne, gdy deweloperzy dysponują kompleksowymi danymi kinetycznymi i termicznymi. Profile temperatury, sekwencje dozowania oraz prędkości mieszania zweryfikowane na reaktorze skalowym mogą zostać przeniesione na większe urządzenia z znacznie wyższym poziomem pewności. Takie oparte na danych podejście zmniejsza prawdopodobieństwo niespodzianek podczas produkcji komercyjnej i pomaga operatorom utrzymywać stałą jakość produktu.
Optymalizacja parametrów i ograniczanie ryzyka
Reaktor w skali pilota umożliwia systematyczną optymalizację kluczowych zmiennych procesowych, takich jak temperatura, ciśnienie, czas przebywania i stosunki substratów. Przeprowadzając powtarzalne eksperymenty oraz metodycznie zmieniając po jednym parametrze na raz, inżynierowie mogą wyznaczyć zakres warunków roboczych, w którym reakcje zapewniają pożądane stopnie przemiany i selektywności. Ta faza optymalizacji, przeprowadzana bezpiecznie w skali pilota, eliminuje zgadywanie i prowadzi do stworzenia solidnej specyfikacji procesu.
Zmniejszenie ryzyka to główna korzyść płynąca z inwestycji w badania z wykorzystaniem reaktora w skali pilota. Problemy takie jak niekontrolowane reakcje, tworzenie się produktów ubocznych, niestabilności przy powiększaniu skali czy nieoczekiwane osadzanie można zidentyfikować i rozwiązać jeszcze przed zakupem urządzeń przeznaczonych do produkcji przemysłowej. Koszt usunięcia usterki w reaktorze w skali pilota jest znacznie niższy niż wykrycie tego samego problemu podczas pierwszej partii produkcyjnej, kiedy straty mierzone są w setkach tysięcy dolarów.
Wdrożenie praktyczne i wartość długoterminowa
Wybór odpowiedniego reaktora w skali pilota dla Twojego procesu
Wybór reaktor w skali pilotażowej wymaga starannego rozważenia konkretnej chemii, docelowej wielkości partii oraz harmonogramu produkcji. Konstrukcja z szkła zapewnia doskonałą przejrzystość i zgodność chemiczną w przypadku większości reakcji chemicznych drobnych, choć niektóre agresywne rozpuszczalniki lub zastosowania przy wysokich temperaturach mogą wymagać materiałów alternatywnych. Pojemność naczynia powinna być dobrana tak, aby realistycznie odzwierciedlać skalowanie procesu, zachowując jednocześnie opłacalność eksploatacji — typowe objętości robocze w przypadku chemii drobnej to zwykle 5–50 litrów.
Projekt mieszania, zdolność grzewcza i chłodnicza oraz zaawansowanie systemu sterowania wpływają na wybór najbardziej odpowiedniego reaktora skalowanego do danego zastosowania. Mieszanie od góry jest powszechne w pracach laboratoryjnych i na skalę pilotażową, ponieważ ułatwia dodawanie medium, pobieranie próbek oraz czyszczenie. Chłodzenie płaszczowe jest niezbędne w przypadku reakcji egzotermicznych, które często występują w chemii precyzyjnej. Poprawnie skonfigurowany reaktor skalowany staje się niezawodnym narzędziem, wykorzystywanym wielokrotnie w trakcie rozwoju produktu oraz wczesnej produkcji komercyjnej.
Korzyści długoterminowe i ciągła poprawa
Inwestycja w reaktor o skali pilotażowej przynosi korzyści wykraczające poza wczesną fazę rozwoju. Gdy proces zostanie opracowany przy użyciu wyposażenia reaktora o skali pilotażowej, ten sam reaktor może wspierać diagnozowanie problemów technologicznych, weryfikację spójności partii oraz kampanie doskonalenia w całym cyklu życia produktu. Zmiany surowców, zakłócenia w łańcuchu dostaw lub wymagania regulacyjne często wymagają ponownej walidacji procesu – zadania, które można skutecznie wykonać przy użyciu istniejącego reaktora o skali pilotażowej.
Producentom chemikaliów specjalnych zapewnia przewagę konkurencyjną zdolność do adaptacji i doskonalenia swoich procesów. Reaktor o skali pilotażowej umożliwia szybką reakcję na możliwości rynkowe i specyfikacje klientów, zapewniając elastyczną platformę testową. Zamiast wprowadzać zmiany bezpośrednio w skali produkcyjnej – co wiąże się z wysokim ryzykiem i kosztami – reaktor o skali pilotażowej pozwala inżynierom bezpiecznie i skutecznie zweryfikować modyfikacje, zachowując jakość produktu oraz ograniczając odpady i wpływ na środowisko.
Często zadawane pytania
Jaki jest typowy zakres pojemności reaktora w skali pilotażowej stosowanego w produkcji chemikaliów specjalnych?
Skala pilotowa reaktory reaktory w skali pilotażowej do produkcji chemikaliów specjalnych zwykle działają w zakresie objętości roboczej od 5 do 50 litrów, w zależności od konkretnego zastosowania i wymagań procesowych. Taka wielkość umożliwia uzyskanie istotnych danych procesowych, zachowując przy tym opłacalność eksploatacji oraz kontrolę zużycia materiałów. Mniejsze objętości mogą nie wystarczająco dobrze oddawać zjawisk związanych z powiększaniem skali, podczas gdy znacznie większe systemy reaktorów w skali pilotażowej mogą stać się niepotrzebnie kosztowne w fazie opracowywania.
W jaki sposób reaktor w skali pilotażowej poprawia bezpieczeństwo procesu w trakcie jego opracowywania?
Reaktor w skali pilota umożliwia chemikom i inżynierom badanie warunków przebiegu reakcji, identyfikowanie potencjalnych zagrożeń oraz opracowywanie bezpiecznych procedur eksploatacyjnych przed przeprowadzeniem reakcji w skali produkcyjnej. Testowanie scenariuszy niekontrolowanego przebiegu reakcji, granic stabilności termicznej oraz ścieżek rozkładu w reaktorze w skali pilota zapewnia kluczowe dane dotyczące bezpieczeństwa. Ta charakterystyka ryzyka zapobiega niebezpiecznym incydentom w większej skali, gdzie straty i skutki są znacznie poważniejsze.
Czy reaktor w skali pilota można wykorzystać zarówno do badań, jak i wczesnych partii produkcyjnych?
Tak, dobrze zaprojektowany reaktor w skali pilotażowej pełni podwójną funkcję w produkcji chemikaliów specjalnych. W fazie rozwoju działa jako narzędzie badawcze do optymalizacji procesu i jego charakterystyki. Po zweryfikowaniu procesu ten sam sprzęt reaktora w skali pilotażowej może służyć do produkcji małych partii przeznaczonych dla pierwszych klientów, walidacji procesu, zgłoszeń regulacyjnych oraz ciągłej zapewniania jakości. Takie dwukierunkowe wykorzystanie pozwala maksymalnie zwiększyć wartość i wykorzystanie inwestycji w sprzęt.
Spis treści
- Zrozumienie technologii reaktora w skali pilotażowej oraz jego roli
- Przepływ pracy związany z rozwojem procesu oraz jego optymalizacja
- Wdrożenie praktyczne i wartość długoterminowa
-
Często zadawane pytania
- Jaki jest typowy zakres pojemności reaktora w skali pilotażowej stosowanego w produkcji chemikaliów specjalnych?
- W jaki sposób reaktor w skali pilotażowej poprawia bezpieczeństwo procesu w trakcie jego opracowywania?
- Czy reaktor w skali pilota można wykorzystać zarówno do badań, jak i wczesnych partii produkcyjnych?