 EN

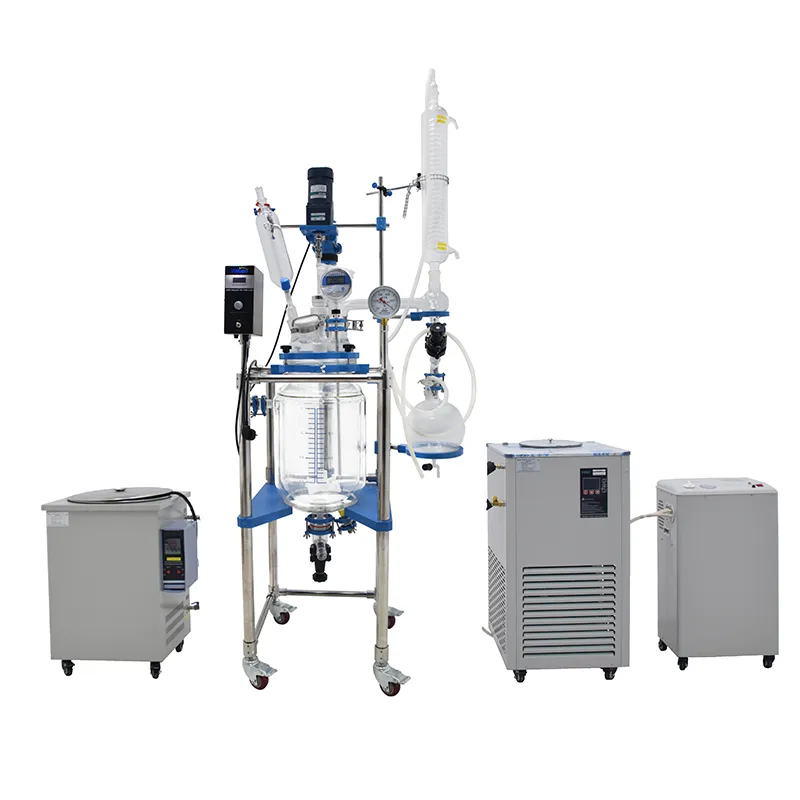
Die Herstellung feinchemischer Produkte erfordert Präzision, Kontrolle und Skalierbarkeit – von der Konzeption bis zur kommerziellen Anwendbarkeit. Ein Reaktor im Pilotmaßstab schließt die entscheidende Lücke zwischen Laborforschung und Großserienfertigung, indem er eine kontrollierte Umgebung bietet, in der chemische Prozesse in mittleren Mengen getestet, optimiert und validiert werden können. Diese Übergangsphase ist für Hersteller unverzichtbar, um Risiken zu senken, die Markteinführungszeit zu verkürzen und die Produktqualität sicherzustellen, bevor teure Produktionsinfrastruktur investiert wird.
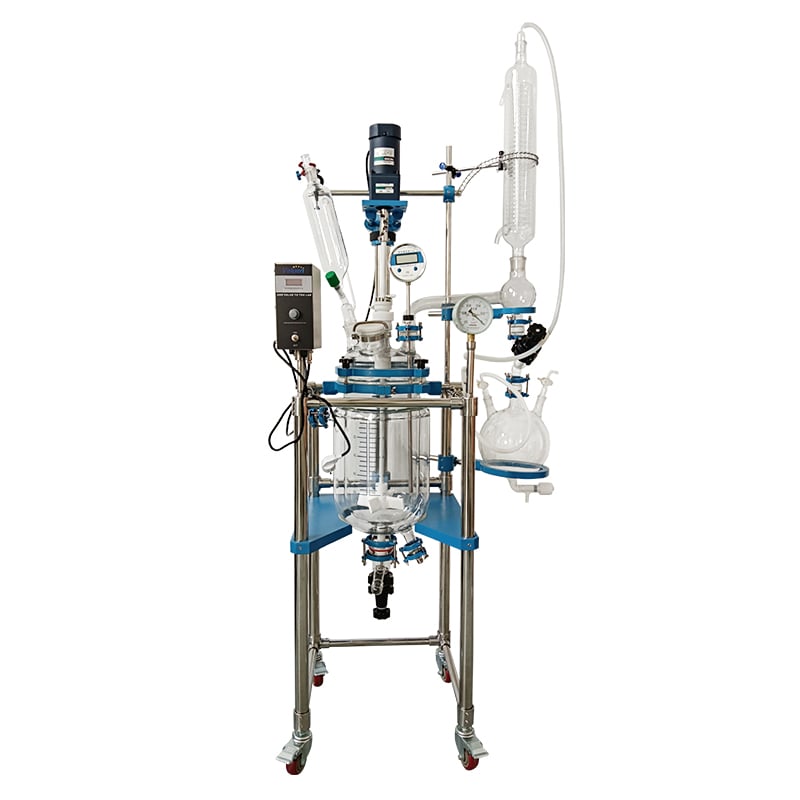
Die richtige reaktor im Pilotmaßstab diese Lösung ermöglicht Feinchemie-Herstellern die Validierung von Reaktionskinetiken, die Optimierung von Prozessparametern und die Identifizierung möglicher Skalierungsprobleme, bevor größere Investitionen getätigt werden. Ob bei der Entwicklung von Spezialpharmazeutika, Agrochemikalien oder fortschrittlichen Zwischenprodukten – ein Pilotreaktor bildet die Grundlage für zuverlässige, reproduzierbare und kosteneffiziente Produktionsabläufe.
Verständnis der Pilotreaktor-Technologie und ihrer Rolle
Warum Pilotreaktoren in der Feinchemie-Entwicklung entscheidend sind
Die Produktion von Feinchemikalien erfolgt in einem deutlich anderen Umfeld als die von Grundchemikalien. Die Chargengrößen sind kleiner, die Reaktionsspezifikationen strenger und der Produktwert deutlich höher. Ein Pilotreaktor erfüllt diese Anforderungen, indem er eine flexible Testplattform bietet, die die erforderliche Kontrolle und Präzision für die Synthese von Feinchemikalien gewährleistet und gleichzeitig mit Volumina arbeitet, die aussagekräftige Daten zum Prozessverhalten und zur Skalierbarkeit liefern.
Der Übergang von der Labor- auf die kommerzielle Produktion führt zu Variablen, die allein anhand kleiner Laborreaktionen nicht vorhergesagt werden können. Die Wärmeübertragungsdynamik, die Mischleistung, die Verweilzeitverteilung sowie die Bildung von Nebenreaktionen ändern sich bei größeren Volumina. Ein Pilotreaktor ermöglicht es Chemikern und Ingenieuren, diese Phänomene in einer realistischen, aber dennoch überschaubaren Umgebung zu charakterisieren und so das technische und finanzielle Risiko beim Scale-up zu verringern.
Schlüsselleistungsparameter eines effektiven Pilotreaktors
Ein effektiver Pilotreaktor für die Feinchemikalienproduktion muss eine präzise Temperaturregelung, eine effiziente Durchmischung, ausreichende Oberfläche für den Wärmeaustausch sowie ein zuverlässiges Druckmanagement gewährleisten. Eine gleichmäßige Temperaturverteilung ist entscheidend, da bereits geringfügige Schwankungen unerwünschte Nebenreaktionen auslösen oder die Produktreinheit mindern können. Die Mischleistung beeinflusst direkt die Reaktionsausbeute und -selektivität, insbesondere bei schnellen Reaktionen oder solchen mit strengen Dosierprofilanforderungen.
Gehäusebeheizte und -gekühlte Systeme sind bei Reaktorkonstruktionen im Pilotmaßstab Standard, da sie die thermische Stabilität bieten, die feinchemische Reaktionen erfordern. In einen Pilotreaktor integrierte Überwachungs- und Regelungssysteme ermöglichen es Bedienern, detaillierte Daten zum Reaktionsverlauf zu erfassen; so können Verfahrensingenieure optimale Bedingungen identifizieren, die später in großtechnischem Maßstab reproduziert werden. Die Möglichkeit, wiederholte Versuche unter kontrollierten Bedingungen durchzuführen, macht den Pilotreaktor zu einer besonders wertvollen Investition.
Verfahrensentwicklungs-Workflow und Optimierung
Reaktionscharakterisierung mithilfe von Pilotreaktor-Ausrüstung
Die erste Priorität bei der Nutzung eines reaktor im Pilotmaßstab besteht darin, die chemische Reaktion selbst unter realistischen Prozessbedingungen zu charakterisieren. Im Gegensatz zu Labor-Glasgeräten kann ein Reaktor im Pilotmaßstab bedeutende Chargengrößen und längere Verweilzeiten bewältigen und so aufzeigen, wie sich Reaktionen bei kontinuierlichem oder halbkontinuierlichem Betrieb verhalten. In dieser Charakterisierungsphase werden Umsetzungsgrade, Bildung von Nebenprodukten, Abhängigkeiten der Reaktionsgeschwindigkeit sowie Wärmeentwicklungsprofile dokumentiert.
Die Skalierung von einem Pilotreaktor auf Produktionsanlagen ist verlässlicher, wenn Entwickler umfassende kinetische und thermische Daten vorliegen haben. Temperaturprofile, Dosiersequenzen und Rührdrehzahlen, die am Pilotreaktor validiert wurden, können mit deutlich höherer Sicherheit auf größere Anlagen übertragen werden. Dieser datengestützte Ansatz verringert die Wahrscheinlichkeit unerwarteter Probleme während der kommerziellen Produktion und unterstützt die Bediener dabei, eine konsistente Produktqualität sicherzustellen.
Parameteroptimierung und Risikominderung
Ein Reaktor im Pilotmaßstab ermöglicht die systematische Optimierung kritischer Prozessparameter wie Temperatur, Druck, Verweilzeit und Reagenzienverhältnisse. Durch wiederholte Experimente und gezielte Variation jeweils eines Parameters können Ingenieure das Betätigungsfenster ermitteln, in dem die Reaktionen die gewünschte Umsetzung und Selektivität liefern. Diese Optimierungsphase, die sicher im Pilotmaßstab durchgeführt wird, eliminiert Spekulationen und führt zu einer robusten Prozessspezifikation.
Die Risikominderung ist ein wesentlicher Vorteil der Investition in Reaktortests im Pilotmaßstab. Probleme wie unkontrollierte Reaktionen, Nebenproduktbildung, Instabilitäten beim Hochskalieren oder unerwartete Ablagerungen können identifiziert und behoben werden, bevor auf Produktionsanlagen umgestellt wird. Die Kosten für die Behebung eines Problems im Pilotreaktor sind deutlich geringer als die Folgekosten, wenn dasselbe Problem erst bei der ersten Produktionscharge entdeckt wird – mit Verlusten im Bereich von mehreren hunderttausend Dollar.
Praktische Umsetzung und langfristiger Nutzen
Auswahl des richtigen Pilotreaktors für Ihren Prozess
Die Wahl eines reaktor im Pilotmaßstab erfordert sorgfältige Abwägung Ihrer spezifischen Chemie, Ihrer Ziel-Batchgrößen und Ihres Produktionszeitplans. Glasbauweise bietet eine überlegene Sichtbarkeit und chemische Verträglichkeit für die meisten Feinchemie-Reaktionen, obwohl bestimmte aggressive Lösemittel oder Hochtemperatur-Anwendungen alternative Materialien erfordern können. Das Gefäßvolumen sollte so gewählt werden, dass es eine realistische Prozessskalierung widerspiegelt und gleichzeitig wirtschaftlich im Betrieb bleibt – typischerweise 5 bis 50 Liter Arbeitsvolumen für Feinchemie-Anwendungen.
Das Rührkonzept, die Heiz- und Kühlleistung sowie der Grad der Steuerungssystem-Intelligenz beeinflussen alle, welcher Pilotreaktor am besten zu Ihrer Anwendung passt. Oberflächenrührung ist bei Labor- und Pilotreaktoren weit verbreitet, da sie das Hinzufügen von Medien, das Entnehmen von Proben und die Reinigung vereinfacht. Eine mantelgekühlte Ausführung ist für exotherme Reaktionen – wie sie in der Feinchemie häufig vorkommen – unverzichtbar. Ein entsprechend konfigurierter Pilotreaktor wird zu einem zuverlässigen Arbeitstier, das während der gesamten Produktentwicklung und der frühen kommerziellen Produktion wiederholt eingesetzt wird.
Langfristige Vorteile und kontinuierliche Verbesserung
Eine Investition in einen Reaktor im Pilotmaßstab rentiert sich über die anfängliche Entwicklungsphase hinaus. Sobald ein Verfahren mithilfe von Reaktorausrüstung im Pilotmaßstab entwickelt wurde, kann derselbe Reaktor während des gesamten Produktlebenszyklus zur Fehlersuche im Prozess, zur Überprüfung der Batch-Konsistenz und zu Verbesserungskampagnen eingesetzt werden. Änderungen an Rohstoffen, Lieferkettenstörungen oder regulatorische Anforderungen erfordern häufig eine erneute Validierung des Verfahrens – eine Aufgabe, die mit einem vorhandenen Reaktor im Pilotmaßstab effizient bewältigt wird.
Hersteller feinchemischer Produkte erlangen einen Wettbewerbsvorteil, indem sie die Fähigkeit bewahren, ihre Verfahren anzupassen und zu verbessern. Ein Reaktor im Pilotmaßstab ermöglicht eine schnelle Reaktion auf Marktchancen und Kundenanforderungen, da er eine flexible Testplattform bereitstellt. Statt Änderungen direkt im Produktionsmaßstab mit hohem Risiko und hohen Kosten umzusetzen, können Ingenieure mithilfe eines Reaktors im Pilotmaßstab Modifikationen sicher und effizient validieren – wodurch die Produktqualität gewahrt bleibt und Abfall sowie Umweltauswirkungen reduziert werden.
FAQ
Was ist der typische Kapazitätsbereich für einen Pilotreaktor, der in der Feinchemikalienproduktion eingesetzt wird?
Pilotmaßstab reaktoren pilotreaktoren für die Feinchemikalienproduktion arbeiten typischerweise im Arbeitsvolumenbereich von 5 bis 50 Litern, abhängig von der jeweiligen Anwendung und den Prozessanforderungen. Diese Größe ermöglicht die Erhebung aussagekräftiger Prozessdaten und bleibt gleichzeitig wirtschaftlich im Betrieb sowie handhabbar hinsichtlich des Materialverbrauchs. Kleinere Volumina können Skalierungseffekte möglicherweise nicht ausreichend widerspiegeln, während deutlich größere Pilotreaktorsysteme für Entwicklungsarbeiten unnötig kostspielig werden können.
Wie verbessert ein Pilotreaktor die Prozesssicherheit während der Entwicklung?
Ein Reaktor im Pilotmaßstab ermöglicht es Chemikern und Ingenieuren, Reaktionsbedingungen zu untersuchen, potenzielle Gefahren zu identifizieren und sichere Betriebsverfahren zu entwickeln, bevor Reaktionen im Produktionsmaßstab durchgeführt werden. Das Testen von Durchgehen-Szenarien, thermischen Stabilitätsgrenzen und Zersetzungsreaktionswegen an einem Reaktor im Pilotmaßstab liefert entscheidende Sicherheitsdaten. Diese Risikocharakterisierung verhindert gefährliche Vorfälle in größeren Maßstäben, bei denen Verluste und Folgen weitaus schwerwiegender sind.
Kann ein Reaktor im Pilotmaßstab sowohl für Forschung als auch für frühe Produktionsläufe eingesetzt werden?
Ja, ein gut konzipierter Reaktor im Pilotmaßstab erfüllt in der Feinchemikalienherstellung zwei Aufgaben. Während der Entwicklungsphase dient er als Forschungsinstrument zur Prozessoptimierung und Charakterisierung. Sobald der Prozess validiert ist, kann dieselbe Reaktorausrüstung im Pilotmaßstab kleine Chargen für Erstkunden, Prozessvalidierungen, regulatorische Zulassungsanträge und die laufende Qualitätssicherung produzieren. Dieser Zweck-Mehrfach-Einsatz steigert den Wert und die Auslastung der Investition in die Ausrüstung.
Inhaltsverzeichnis
- Verständnis der Pilotreaktor-Technologie und ihrer Rolle
- Verfahrensentwicklungs-Workflow und Optimierung
- Praktische Umsetzung und langfristiger Nutzen
-
FAQ
- Was ist der typische Kapazitätsbereich für einen Pilotreaktor, der in der Feinchemikalienproduktion eingesetzt wird?
- Wie verbessert ein Pilotreaktor die Prozesssicherheit während der Entwicklung?
- Kann ein Reaktor im Pilotmaßstab sowohl für Forschung als auch für frühe Produktionsläufe eingesetzt werden?